ПН-ПТ с 9.00 до 19.00, СБ-ВС - выходной
+7 (812) 205-55-25+7 (900) 627-61-81
info@xoznet.ru
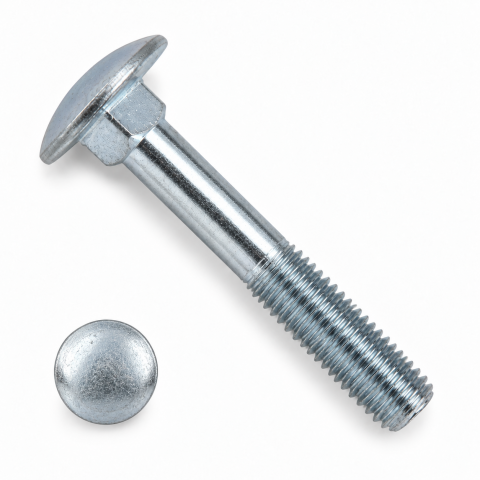
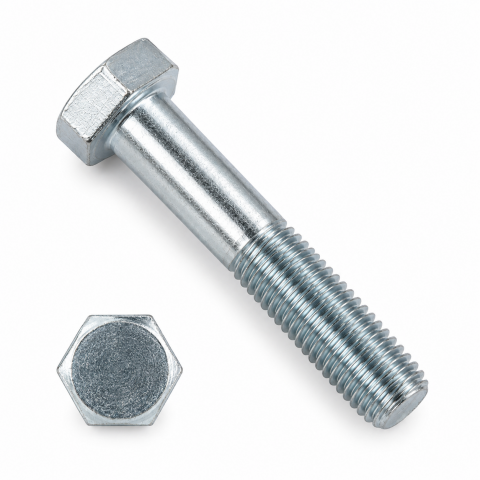
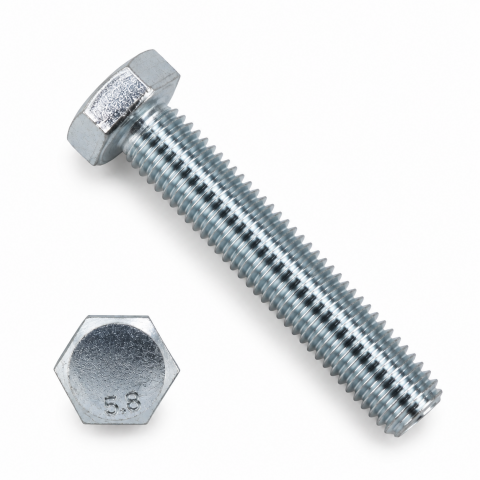
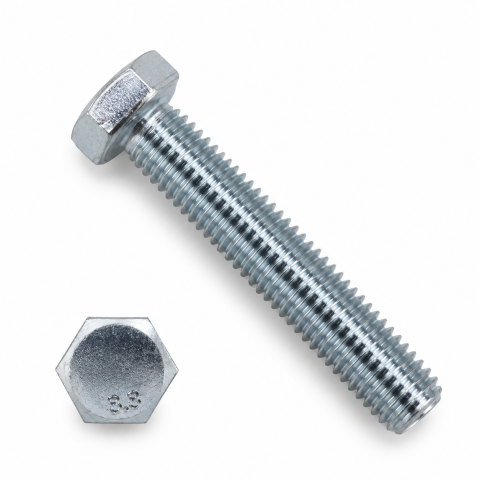
Обозначение М12х80 определяет диаметр резьбы и длину, но в данном случае этого недостаточно для выбора крепежа. В одном размере объединены три конструктивных типа: DIN 603 с полукруглой головкой и квадратным подголовком, DIN 931 с шестигранной головкой и неполной резьбой и DIN 933 с шестигранной головкой и полной резьбой.
Поэтому М12х80 может решать совершенно разные монтажные задачи. Один вариант рассчитан на фиксацию от проворачивания без удерживания головки ключом, второй — на работу гладкого стержня внутри соединяемого пакета, третий — на свободное перемещение гайки по большей части длины болта.
Болт DIN 603 М12х80 имеет класс прочности 4.8 и соответствует ГОСТ 7802-81. Его отличают полукруглая головка и квадратный участок под ней.
Квадратный подголовок фиксируется в подготовленном отверстии или подходящем материале и препятствует вращению болта при затяжке гайки. Такое исполнение удобно в деревянных конструкциях, металлических элементах с соответствующим посадочным отверстием, ограждениях, рамах и сборочных узлах, где доступ к крепежу удобнее со стороны гайки.
Внешняя полукруглая головка при этом остается гладкой и не требует захвата ключом.
Вариант DIN 931 М12х80 имеет класс прочности 5.8 и неполную резьбу.
Часть стержня под шестигранной головкой остается гладкой. Это важно для соединений, где внутри проходных отверстий желательно расположить цельное тело болта, а резьбу оставить преимущественно в зоне гайки.
Такой вариант может быть рациональнее полностью резьбового крепежа при сборке металлических пластин, кронштейнов, рамных элементов и оборудования, если конструкция рассчитана именно на неполную резьбу.
Полностью резьбовое исполнение DIN 933 доступно сразу в двух классах — 5.8 и 8.8. Оба варианта соответствуют ГОСТ 7798-70.
Полная резьба позволяет устанавливать гайку практически по всей рабочей части стержня. Для длины 80 мм это удобно, когда толщина соединяемого пакета может меняться или когда используются дополнительные шайбы и проставки.
Разница между классами 5.8 и 8.8 заключается уже в механических характеристиках. Если крепеж выбирается для ответственного узла, класс должен соответствовать расчету, гайке и требованиям к затяжке.
У этого размера конструкция иногда важнее самого класса.
Например, DIN 603 класса 4.8 нельзя напрямую сравнивать с DIN 933 класса 8.8 только по принципу «8.8 прочнее». Первый имеет совершенно другую головку и принцип фиксации, второй — шестигранную головку и полную резьбу.
То же относится к DIN 931 и DIN 933. Даже при одинаковом классе 5.8 они отличаются расположением резьбы и по-разному работают внутри соединяемых деталей.
Корректный выбор начинается с вопроса: какая геометрия нужна узлу, и только затем уточняется класс прочности.
М12х80 занимает удобное промежуточное положение: болт уже позволяет соединять достаточно толстые детали, но остается значительно компактнее М12х120, М12х150 или М12х200.
При подборе длины учитывают:
Для DIN 931 дополнительно нужно проверить, где окажется начало резьбы. Для DIN 603 важно учитывать правильную посадку квадратного подголовка. Для DIN 933 ключевым становится достаточная длина рабочего резьбового зацепления.
Все четыре болта М12х80 имеют цинковое покрытие. Оно обеспечивает дополнительную защиту стальной поверхности от коррозии при обычных условиях эксплуатации.
Для постоянного воздействия влаги, реагентов или химически активной среды материал и защитное исполнение крепежа необходимо выбирать отдельно.
В такой ситуации стоит рассмотреть DIN 603. Его квадратный подголовок предназначен для фиксации болта от проворачивания при затяжке гайки.
Класс прочности одинаковый, но конструкция стержня разная. У DIN 931 резьба неполная и есть гладкий участок, у DIN 933 резьба проходит почти по всей рабочей длине.
DIN 933 доступен в классе 8.8 — это самый высокий класс среди фактически представленных М12х80.
Из-за квадратного подголовка и полукруглой головки. DIN 603 фиксируется от вращения самой геометрией посадки, тогда как шестигранный болт обычно приходится удерживать инструментом.
Сначала тип конструкции: DIN 603, DIN 931 или DIN 933. Затем — класс прочности, требуемое положение резьбы, тип головки и соответствие узлу. Только после этого имеет смысл сверять остальные параметры.